株洲三欣金属科技有限公司-广州三鑫金属科技有限公司
硬质合金喷涂技术:等离子喷涂与碳化钨涂层应用
1014硬质合金以其优良的耐磨性、高强度和高硬度,在工业领域得到了广泛应用。为了进一步提高其性能,采用硬质合金等离子喷涂技术和碳化钨涂层是一种有效的方法。这些涂层不仅具有优异的耐磨性和抗腐蚀性,还能显著提高工件的使用寿命和可靠性。
查看全文全站搜索
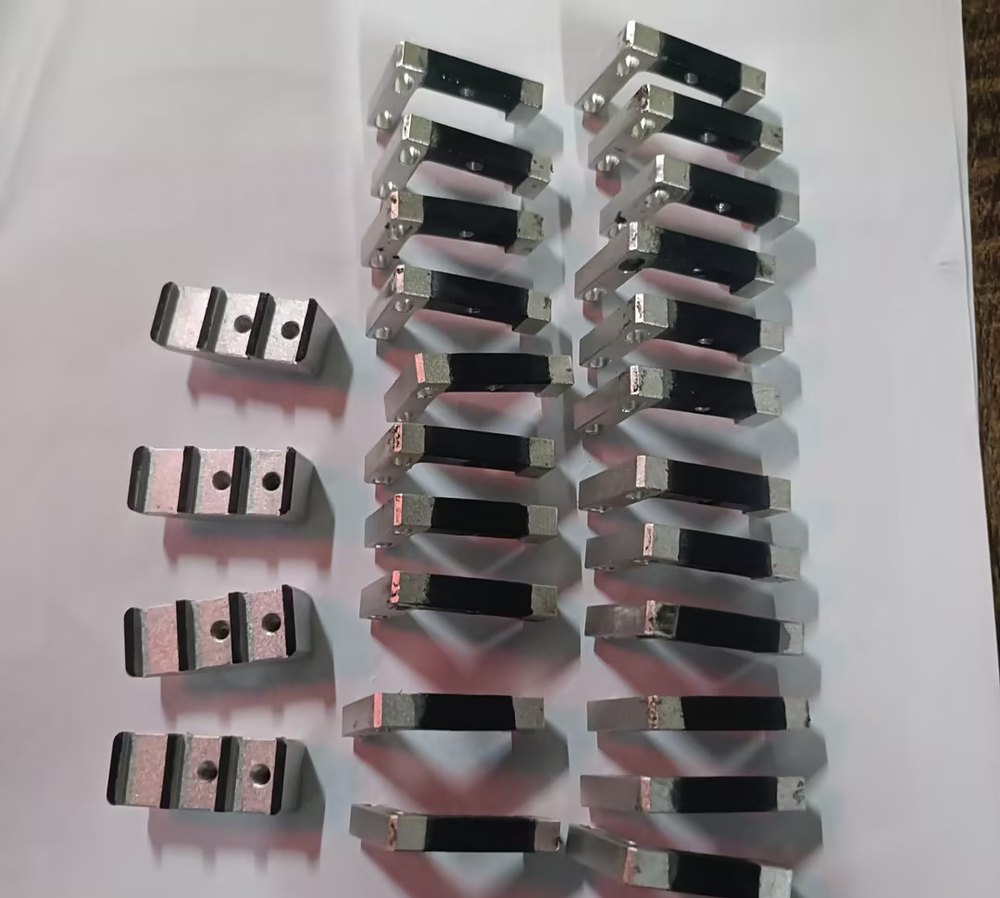
2026 年 11 月 11 日,一位深圳客户送来一批铝制压板打样件,共 23 件,基材为铝合金,要求表面制备陶瓷不粘涂层,工艺指定为等离子喷涂。这类小件单件价值不高,但对涂层均匀性、遮蔽精度和批次一致性的要求反而更高——一件遮蔽不到位,整批装配就得返工。下面是这单从收件到出货的完整工艺记录。
铝合金密度小、导热好、易加工,但表面硬度只有 HV 30~50,摩擦系数高。当它作为压合、贴合、热封类工装的接触面时,会遇到三个麻烦:与塑料件、薄膜、胶料粘连拉伤;反复压合后表面磨损起毛;局部高温下尺寸稳定性下降。
陶瓷涂层解决的正是这三点:
等离子喷涂不是”喷上去就行”,涂层能不能扛住工况,八成取决于喷涂之前的准备。这批压板走的是标准五道工序:
1. 前处理 除油(碱性清洗或超声波)→ 烘干 → 白刚玉喷砂粗化,使表面粗糙度达到 Ra 3~5μm。粗化不足,涂层就是”贴”在表面,一压就起皮;粗化过度则会嵌入砂粒,形成隐患。
2. 遮蔽保护 螺纹孔、配合面、导电接触区、定位基准面全部遮蔽(详见下一节)。这一步在 23 件小件上的工作量,往往比喷涂本身还大。
3. 喷涂粘结底层 铝基体直接喷陶瓷,热膨胀系数差异大,结合力有限。通常先喷一层 50~80μm 的 NiAl 或 NiCr 金属底层作为过渡,把陶瓷层”焊”在基体上。
4. 等离子喷涂陶瓷面层 采用大气等离子喷涂设备,典型参数区间为:电流 500~650A、喷涂距离 100~120mm、送粉率 30~50g/min、主气(Ar)40~50L/min 并配少量氢气助熔,枪速与道距按工件形状调整。实际参数以试喷件的金相与结合力结果为准,不同批次粉末也需要重新标定。
5. 后处理与检验 缓冷(避免急冷开裂)→ 去除遮蔽材料 → 清理毛刺 → 逐件检验。检验项包括外观(无起皮、裂纹、漏喷)、涂层厚度(100~300μm,按图纸)、结合力(划格或拉伸)、表面粗糙度,以及遮蔽区的尺寸与螺纹通止规。
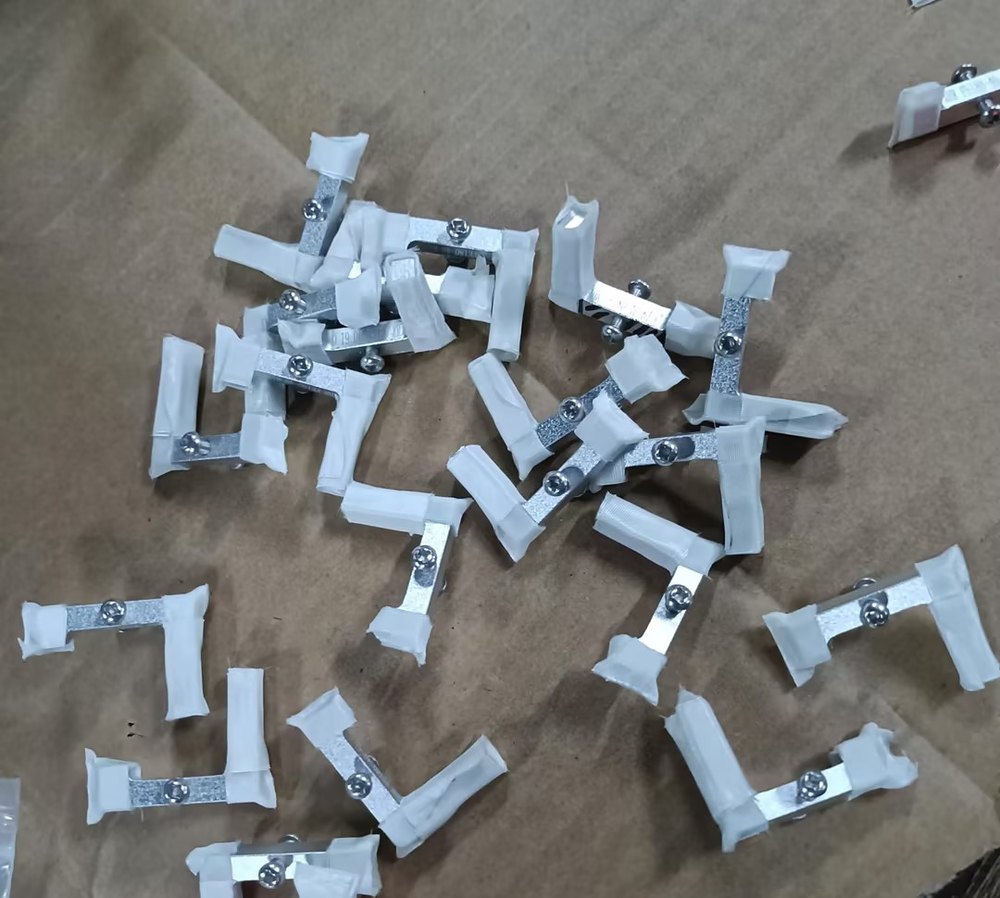
第一张图里,23 件压板的螺纹孔和配合边全部被高温胶带与硅胶塞包住,看起来”包得比喷得多”,这正是小件喷涂的常态。
等离子焰流温度可达上万摄氏度,颗粒以每秒数百米的速度撞击基体,涂层会沿着几十微米的缝隙渗入。螺纹一旦沾上涂层,通规直接过不了,只能二次攻丝,而二次攻丝又会破坏邻近涂层。所以遮蔽要做三件事:
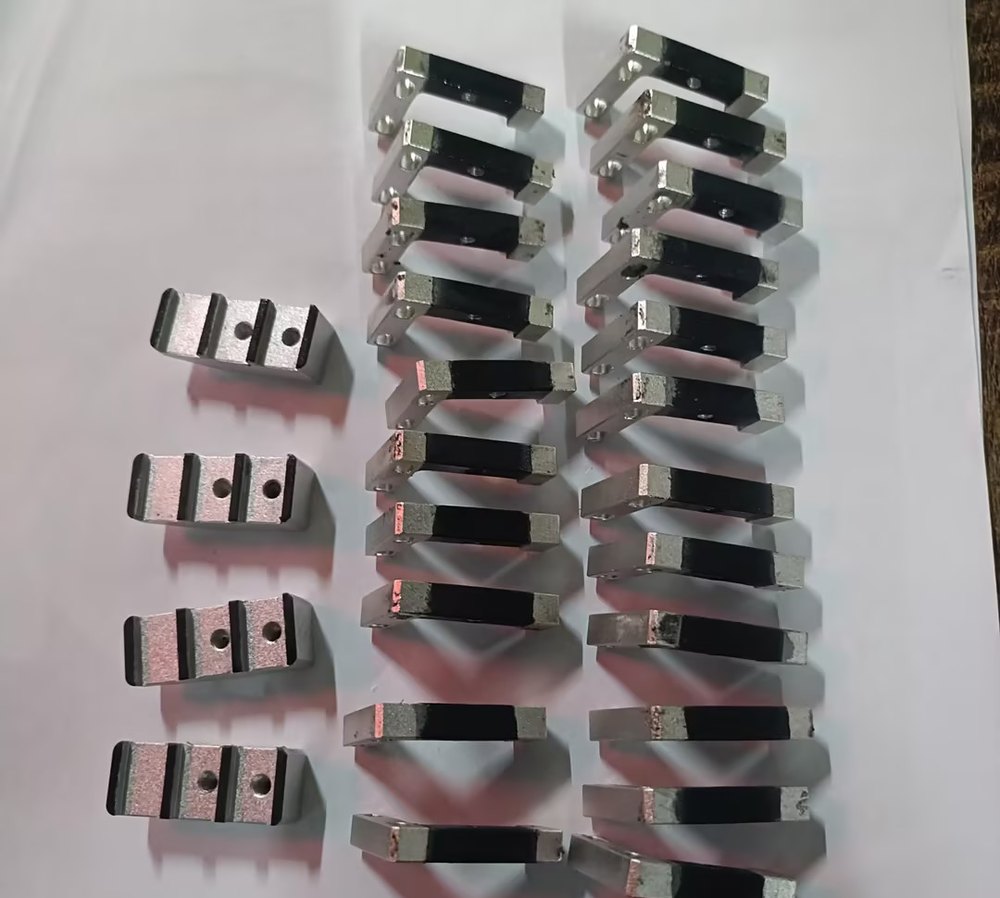
图 2、图 3 的铝制连接件对遮蔽边界的要求更高:中段涂陶瓷绝缘层,两端必须保留整齐的裸金属面用于螺栓压接。边界一旦毛糙或涂层爬边,压接面的接触电阻就会不稳定——这类件靠的是遮蔽工装的精度,不是手感。
铝件能不能直接喷陶瓷,不打底层? 可以喷,但结合力明显偏低,冷热循环后容易起皮。批量件建议加 NiAl 底层,成本增加有限,寿命差别很大。
涂层会不会掉? 正常前处理 + 底层的涂层,在常规工况下服役 3~5 年没有问题。失效多数不是”涂层不好”,而是前处理不到位、基体有油污,或者使用中受到硬物冲击。
螺纹孔一定要遮蔽吗? 必须。除非预留了后续二次攻丝的余量,否则涂层进入螺纹即判定不合格。
能不能只喷局部? 可以。局部喷涂是这类小件的主流需求,遮蔽方案按图纸标注的喷涂区域设计,费用也主要取决于遮蔽复杂度而非喷涂面积。
这批 23 件压板打样,收件后 3 个工作日出货。批量订单按件数、遮蔽点数与涂层体系综合评估,通常 5~7 个工作日交付。
广州三鑫金属科技有限公司长期承接铝、铜、不锈钢、钛等基体的等离子喷涂、超音速火焰喷涂与冷喷涂加工,覆盖陶瓷不粘、耐磨、耐腐蚀、绝缘、导电等功能涂层。手上有类似工件,欢迎提供图纸或实物样品,我们先做工艺可行性评估再报价。
相关阅读:喷涂加工案例合集 | 联系我们索取打样评估

硬质合金以其优良的耐磨性、高强度和高硬度,在工业领域得到了广泛应用。为了进一步提高其性能,采用硬质合金等离子喷涂技术和碳化钨涂层是一种有效的方法。这些涂层不仅具有优异的耐磨性和抗腐蚀性,还能显著提高工件的使用寿命和可靠性。
查看全文
农机刀具-收割机刀片碳化钨喷涂耐磨涂层是提高农业机械性能的理想选择。通过高性能的碳化钨涂层和先进的喷涂技术,确保收割机刀片在恶劣的工作环境中具有卓越的性能和长久的使用寿命。
查看全文
螺旋轴和螺旋搅拌器碳化钨喷涂加工是专为提高化工搅拌和锂电设备性能而设计的先进解决方案。通过使用先进的碳化钨(WC)喷涂技术,在螺旋轴和螺旋搅拌器表面喷涂碳化钨涂层,显著提升其耐磨性、耐腐蚀性和使用寿命。
查看全文
广州三鑫通过使用先进的等离子喷涂技术,采用SX-80等离子喷涂设备在石墨舟皿上喷涂氧化钇(Y₂O₃)和氧化锆(ZrO₂)涂层,显著提升其耐高温性能、抗氧化性和使用寿命。
查看全文